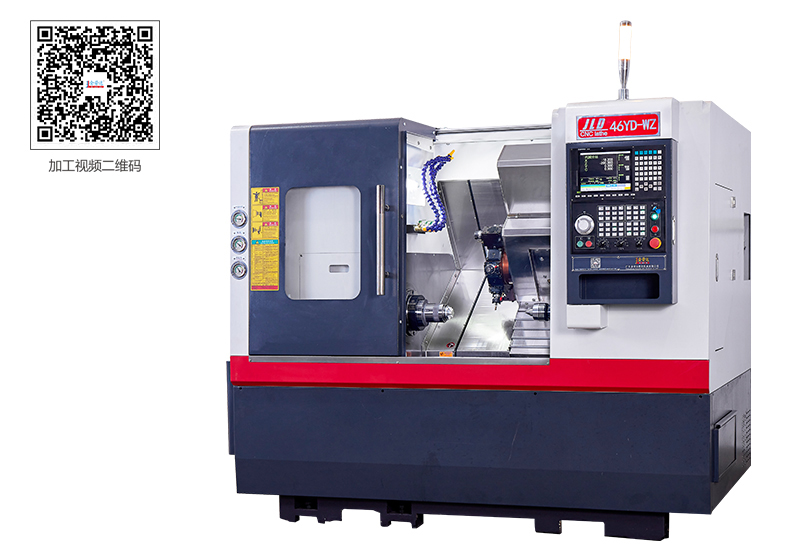
数控车床加工精度分为尺寸精度、形状精度、位置精度,影响因素大体分为机床自身、刀具、工件、工艺、切削环境、数控系统六大类:
一、机床本体因素
几何精度(机床原始制造误差) 主轴回转误差:主轴径向跳动、轴向窜动,直接影响圆度、端面平面度。
导轨误差:导轨直线度、平行度,造成工件圆柱度误差。
传动链误差:丝杠、齿轮、联轴器间隙与螺距误差,影响轴向尺寸。
受力变形 切削力、夹紧力作用下,主轴、刀架、床身发生弹性变形,让刀具实际位移偏离指令位置。
热变形(非常关键) 主轴轴承、滚珠丝杠、电机发热,导致丝杠伸长、主轴偏移,造成尺寸漂移;长时间加工尺寸持续变化。
间隙与反向间隙 滚珠丝杠副存在间隙,换向时出现空程,影响端面、台阶尺寸和轮廓精度。
二、刀具因素
刀具本身制造与磨损 刀尖圆弧、刀具刃口误差;切削过程后刀面磨损,会让尺寸慢慢变大,轮廓变形。
刀尖圆弧半径补偿设置 车圆弧、锥面时,刀尖 R 补偿参数输错,会直接产生轮廓误差。
刀具装夹误差 刀具伸出过长、装夹歪斜,切削时震颤、让刀,产生锥度、振纹。
三、工件与装夹因素
工件毛坯误差复映 毛坯余量不均、硬度不一致,切削力变化,弹性变形量跟着变,毛坯形状误差会复刻到成品上(误差复映)。
装夹变形 卡盘夹紧力过大,薄壁件挤压变形;工件定位偏心,造成圆度、同轴度偏差。
工件本身刚度不足 细长轴、薄壁套,受切削力发生弯曲、退让,出现腰鼓形、锥度。
四、数控系统与编程因素
系统插补误差 直线、圆弧插补算法,微小离散逼近带来理论轮廓误差。
编程误差 坐标计算错误、节点取值近似;忽略刀尖圆弧补偿;程序进给速度设置不合理。
参数设置 反向间隙补偿、螺距补偿、增益参数匹配不当,会引起轮廓滞后、过切。
五、切削工艺因素
切削参数 转速、进给量、背吃刀量选择不当:转速过高振动;进给大表面差,切削力增大引发让刀。
切削液 冷却润滑不足,刀具快速磨损、工件温升变形;冷却不均会造成局部热胀。
振动 机床 - 刀具 - 工件系统共振,产生振纹,破坏尺寸与表面质量。
六、环境与测量因素
环境温度 车间温度波动,工件、机床热胀冷缩,精密件影响显著。
测量误差 量具精度、测量手法、测量温度,检测环节带来误判。
简单总结
粗加工阶段:毛坯、刚度、切削力、振动占主导;精加工阶段:热变形、反向间隙、刀尖补偿、主轴精度是影响精度最核心的因素。

 公网安备:粤公网安备44060602003589号
_maRknF.png)